機械据付のレベル出しについて、必要な理由から手順・使用工具・精度の目安まで解説します。よくある失敗と対策、ライナーによる高さ調整のポイントなど、据付・保全の現場担当者様に向けた内容です。
レベル出しとは?
機械を据え付ける際、まず押さえておきたいのが「レベル出し」という工程です。名前は聞いたことがあっても、具体的に何をする作業なのか、芯出しとどう違うのか、意外と整理されていない方も多いのではないでしょうか。ここでは基本的な定義から確認していきます。
レベル出し(水平出し)の定義
レベル出しとは、機械本体や架台を基礎面に対して水平な状態に調整する作業のことです。「水平出し」とも呼ばれ、水準器やレーザーレベルを使って傾きを測定しながら、ライナーで高さを微調整していきます。
据付作業の中でも最初期に行う工程で、この段階の精度がその後の据付品質全体を左右します。作業自体は据付業者や保全担当者が自ら行うケースが多く、機械の重量や設置環境によっては、下地の地耐力確認や重機の手配まで含めて計画しておくことが必要です。
使用する水準器やライナーの種類は、機械の重量・設置面積・要求精度によって変わってきます。具体的な水準器の選び方や精度の目安は、後述の「使用する工具と精度の目安」で解説します。
芯出しとの違い
レベル出しと混同されやすいのが「芯出し」です。
レベル出しが機械の水平を出す作業であるのに対し、芯出しは回転機器同士の軸と軸の中心線を一致させる作業を指します。
ポンプとモーターをカップリングで接続するような設備では、以下の流れで進めます。
・機械を仮置きしてレベル出し
・大まかな位置と水平を整えたうえで軸の芯出し
・本締め後に精密な最終調整する
この順序を誤ると、後工程での調整がやり直しになることもあるため注意が必要です。なお、具体的な工程の呼び方や段階分けは設備の種類やメーカーの据付要領によって異なります。実際の作業手順は各機械の据付基準書に従いましょう。
レベル出しと芯出しは別の作業ですが、レベル出しの精度が甘いまま芯出しに進むと、後から水平を調整し直すたびに軸のズレも一緒に動いてしまい、二度手間になります。
なぜレベル出しが必要なのか
「多少傾いていても動けば問題ない」と考えてしまいがちですが、レベル出しを怠ると後々のトラブルにつながります。ここではレベル出しが必要とされる理由を具体的に見ていきましょう。
加工精度・組立精度への影響
工作機械であれば、本体の水平が取れていないと加工精度そのものが安定しません。
テーブルの動きにわずかな傾きが生じるだけで、寸法誤差や仕上げ面の乱れとして現れます。組立ラインの設備でも同様で、機械が傾いた状態では搬送物の位置ズレや動作不良が起こりやすいです。
特に精密な位置決めが求められる工程では、水平のわずかなズレが製品ロットの不良率に直結することもあるため、レベル出しは品質管理の出発点とも言えます。
偏摩耗・振動・騒音の原因になる
水平が出ていない状態で機械を稼働させると、荷重が一部の軸受けやガイドに偏って掛かり続けます。これが偏摩耗を早め、部品寿命を縮める原因の一つです。
特に回転体を含む機械では、脚部の一部が浮いて基礎や架台に均等に接しない「ソフトフット」の状態になると、フレームがひずんで軸のズレが解消しきれず、振動や異音、軸受の早期摩耗につながりやすいと考えられています。放置すればボルトの緩みや周辺設備への悪影響にもつながりかねません。
据付時のわずかな狂いが、稼働後の大きなトラブルの種になることは珍しくないのです。回転数が高い設備ほどこうした影響は顕著に現れやすく、異常振動の原因調査で確認してみると、実は据付時のレベル出し不良が根本原因だったというケースも見られます。
レベル出しの基本手順
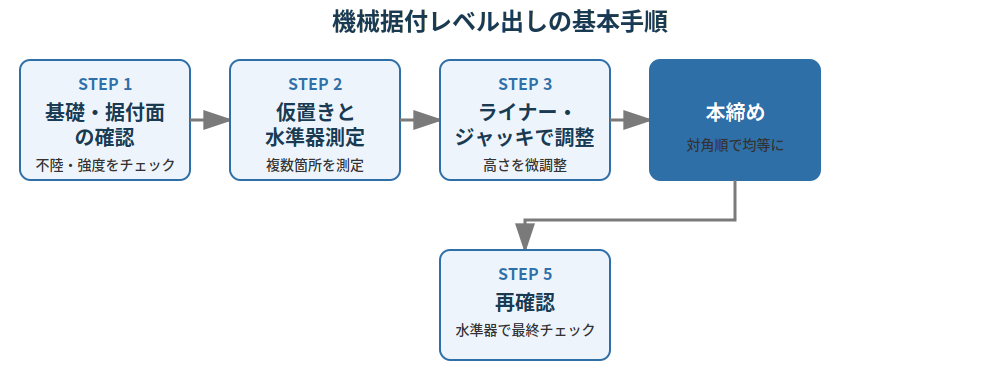
レベル出しは大きく分けて「確認」「測定」「調整」「本締め」という流れで進みます。手順を飛ばしたり順番を誤ったりすると精度が出にくくなるため、それぞれのポイントを押さえておきましょう。
基礎・据付面の確認(不陸・強度)
まず据付前に基礎の状態を確認します。基礎コンクリートに凹凸がないか、必要な強度が確保されているかは、据付後の安定性を左右する重要なポイントです。
基礎表面の凹凸(不陸)の有無は、直定規や水準器を当てて確認します。大きな不陸がある場合の影響と対処は、後述の失敗例で詳しく解説するので参考にしてください。
基礎の打設から間もない場合は、コンクリートの養生期間や強度発現の目安についても確認しておきましょう。想定より基礎が沈み込んでしまうといったトラブルを避けやすくなります。
仮置きと水準器での測定
基礎面の確認が済んだら機械を仮置きし、水準器やレーザーレベルで水平度を測定します。機械の複数箇所(前後・左右)で測定し、どの方向にどれだけ傾いているかを把握することが大切です。この段階でのデータ取りが雑だと、その後の調整作業自体の精度も落ちてしまいます。
ライナーでの調整
測定結果をもとに、ライナーを使って高さと水平を調整していきます。
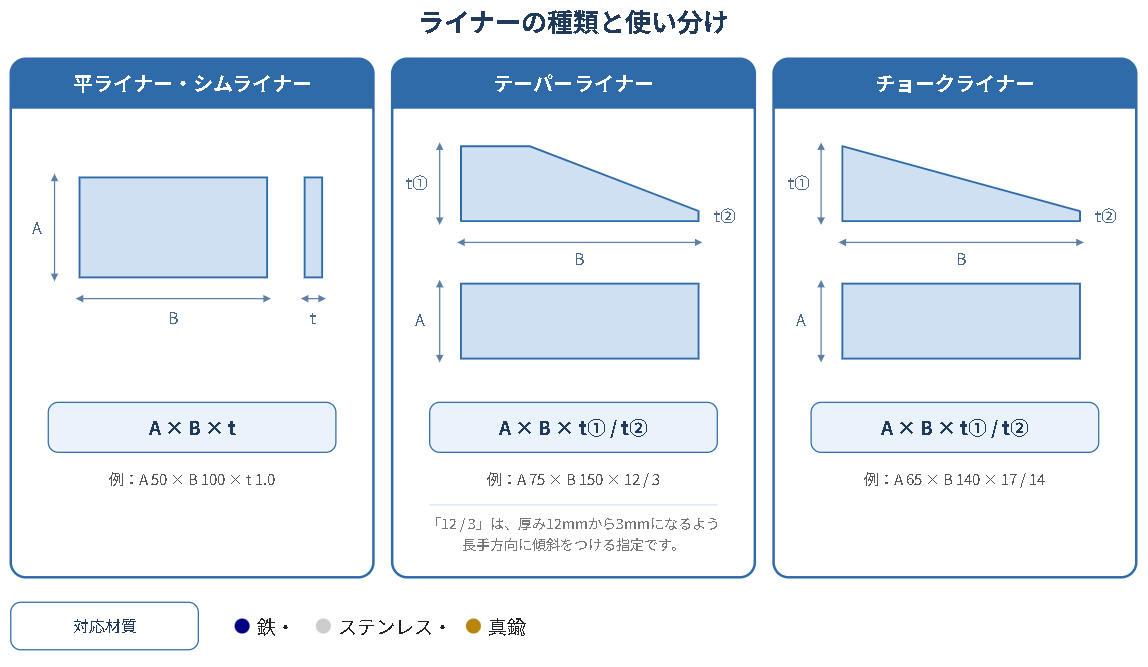
ライナーは機械脚部と基礎の間に挟み込んで高さを調整する部材です。テーパーライナー、平ライナー、シムライナーなど、用途や形状によって使い分けます。モーターやポンプなどの機器の高さ調整にも使用します。
テーパーライナーは、斜めの勾配がついた板材を2枚1組で使い、水平方向にスライドさせることで垂直方向の高さを連続的に調整できます。厚みの組み合わせに縛られず、無段階で微調整できるのが特長です。
調整は次の流れで進めます。
・基礎清掃:設置面のゴミ・油分を除去する
・配置:機械脚部と基礎の間にライナーを配置する
・高さ・水平の確認:水準器で確認しながら調整する
・固定・確認:ライナーを固定し、水平を再確認する
ただし、板材同士の接触面がずれたまま固定すると、荷重がかかった際に微妙な沈み込みが生じることがあります。固定前に、接触面全体が均等に当たっているかを確認しておきましょう。
本締めと再確認(締付での狂いに注意)
水平が取れたら、アンカーボルトなどで本締めします。ここで注意したいのが、締め付けの力によって水平度がずれてしまう点です。片締めにならないよう対角の順番で少しずつ締め込み、締付後には必ず水準器で再確認しましょう。この最終チェックを省略すると、稼働後に不具合が発覚するケースが少なくありません。
測定結果は、測定日・測定箇所・数値をシートなどに都度記録として残しておくと、後日の点検や水平状態のズレが発覚した際に、据付直後の数値と比較して原因や経年変化との切り分けがしやすくなります。
使用する工具と精度の目安
レベル出しには専用の測定工具が欠かせません。工具選びと数値の読み方を理解しておくことで、調整の精度が大きく変わります。
水準器(感度の読み方)・レーザーレベル
現場で最も使われるのが気泡管式の水準器です。気泡管にある基準線のどの位置に気泡があるかによって、水平や勾配を読み取る仕組みで、測定時は必ず180度回転させて2回の測定値を突き合わせ、誤差のない値を確認します。
感度は「mm/m」で表され、数値が小さいほど高精度な機種です。例えば感度0.02mm/mの水準器は、1m先で0.02mmの高さの差を検知できます。広い範囲を一度に測定したい場合や、複数箇所の水平を効率よく確認したい場合はレーザーレベルも有効です。
水準器は使用前に定盤や既知の水平面で校正状態を確認しておくと、器差による測定ミスを防ぎやすくなります。
0.02mm/mクラスの高感度な水準器は、長時間手で持ち続けると手の温度の影響でゼロ点がずれることがあるため、長く握り続けないようにし、定期的にゼロ点や精度を確認しましょう。
精度の目安
求められる水平精度は機械の種類・用途・メーカー仕様によって大きく異なります。NC旋盤やマシニングセンタなど高精度な据付が求められる工作機械では、感度0.01〜0.05mm/mクラスの精密水準器が広く使われており、0.02mm/mクラスがひとつの目安です。
一方、ポンプやファンなどの回転機械では、最終的な水平度の基準として0.05〜1mm/m程度が用いられるケースも少なくありません。例えば自治体の機械設備工事の据付基準には、ポンプ本体の水平度を0.05mm/m以内、ファンの共通床盤を1/1000(1mm/m)以内とする例が見られます。
同じ「ポンプ」という括りでも、上下水道施設のような精密な据付が求められる設備と、汎用性の高い小型ポンプとでは、要求される精度が異なるのです。そのため、上記の数値はあくまで一般的な目安としてご参照ください。
実際の調整では、メーカーが提示する据付基準書や仕様書に記載された数値を一次情報として確認し、それに沿って調整することが基本です。
感覚や経験則だけに頼らず、必ず根拠となる資料を確認しましょう。据付基準書が手元にない場合は、機械の購入時に添付されている取扱説明書のほか、メーカーのサポート窓口に問い合わせることで入手可能です。
レベル出しでよくある失敗
レベル出しの現場では、経験の浅い担当者ほど陥りやすい失敗パターンがあります。事前に確認して、無駄な手戻りを防ぎましょう。
締め付けでレベルが動く
先述の通り、本締め時の力で水平度がずれてしまう失敗は非常に多く見られます。締め付け順序を守らなかったり、一気に強く締めてしまったりすることが主な原因です。
ボルトを締めるたびに水準器で水平度を確認し、どの段階で動いたかを把握しておくと、原因の切り分けや再調整がしやすくなります。
また、トルクレンチを使って規定トルクで管理しながら締め付けると、感覚に頼った作業よりも再現性が高まり、片締めの防止にもつながります。
ライナー枚数が多くなりすぎる
水平調整のためにライナーを何枚も重ねてしまうケースもよくある失敗です。枚数が増えるほど剛性が落ち、荷重による沈み込みやガタつきの原因になります。
自治体の機械設備工事の据付基準には、テーパーライナー2枚と平ライナー1枚を1組とし、補助ライナーを含めて5枚を超えないようにする例もあります。
基礎面の凹凸そのものを是正するか、適切な厚みのライナーを選定することで、重ね枚数を最小限に抑えることが重要です。
ライナーによる水平調整の詳しいポイントやシムとライナーの違いについては、こちらのコラムで詳しく解説しています。
>>ライナーによる高さ調整とは?装置のレベル出し精度と作業効率を上げる方法を解説!
>>シムとライナーの違いをプロが解説!
基礎の不陸を放置したまま調整する
基礎面に不陸があるまま無理にライナーやボルトだけで水平を出そうとすると、局所的な応力が発生し、長期的な歪みや破損につながります。不陸が大きい場合は、基礎の補修やモルタルでの均し直しを先に行うのが本来の対処法です。応急的な調整で済ませず、根本原因に対処する意識を持ちましょう。
不陸をライナーだけで吸収しようとすると、ライナーの枚数が増えて前述の沈み込みやガタつきにもつながります。補修や均し直しの後は、あらためて水準器で基礎面の状態を確認してから据付作業に進めましょう。
いわいのライナー製品
正確なレベル出しには、機械の据付条件に合ったライナー選びが欠かせません。いわいでは用途に応じた複数タイプのライナー製品を取り扱っています。
テーパーライナー・平ライナー・シムライナーの使い分け
| 種類 | 形状の特徴 | 向いている場面 |
|---|---|---|
| テーパーライナー | くさび状で厚みが連続的に変化。2枚1組で面同士をずらして使用 | 隙間量が読みにくい箇所の微調整、精密な水平出し |
| 平ライナー | 厚みが均一な板状 | テーパーライナーを置く土台として、水平と高さを調整する箇所。荷重を面全体で安定して受け止めたい箇所 |
| シムライナー | 厚さ0.5mm~1mm程度の薄い板状 | モーターとポンプなど、回転機器同士の傾きの調整。四隅が合わず、角がわずかに浮く場合にそのスキマを埋める |
現場の据付条件や求められる精度に応じて、これらのライナーを組み合わせて使用するのが実践的な選び方です。例えば、平ライナーで土台を整え、その上に置いたテーパーライナーで水平を追い込み、回転機器同士の傾きが残る場合はシムライナーで微調整するといった組み合わせが考えられます。
狭小スペースでの微調整や隙間量が読みにくい箇所の水平出しなど、状況に応じた最適な組み合わせに迷った場合は、いわいの製品ページから直接ご相談いただくことも可能です。
テーパーライナーの構造や使い方については、こちらのコラムで詳しく解説しています。
>>テーパーライナーとは?役割・種類から学ぶ、機械の据付精度を向上させる方法を解説!
オーダーメイド対応
既製品のサイズや厚みでは対応しきれない特殊な据付条件についても、いわいではオーダーメイドでのライナー製作に対応しています。基礎形状や荷重条件など、現場ごとの事情に合わせた部材選定のご相談も承っております。特殊な材質(耐熱・耐薬品性が求められる環境など)や、既存設備の補修用に廃番寸法を再現したいといった要望にも、図面や現物の情報をもとに個別対応できる点が特注品の強みです。
まとめ
レベル出しは機械の性能や寿命を左右する、据付作業の土台となる工程です。基礎確認から測定・調整・本締め・再確認までの手順を省略しないことが精度確保の鍵となります。据付は一度きりの作業ではなく、経年による沈下や振動で数値がずれていくこともあるため、定期点検のタイミングで水平度を再確認する習慣をつけておくと、大きな故障を未然に防ぎやすくなります。
機械据付のレベル出しでお困りの際は、いわいのライナー製品ページよりお気軽にお問い合わせください。
株式会社いわいのライナー製作・据付部材の供給
株式会社いわいでは、本記事でご紹介したテーパーライナー・平ライナー・シムライナーなどの据付部材を、既製品からオーダーメイドまで幅広くご提供しています。特殊な材質や廃番寸法の再現、設備配置図の作成など、据付前の準備まで一貫してご相談いただけます。
「現場に合うサイズの部材が見つからない」「どのライナーを組み合わせればよいか分からない」といった段階からのご相談も大歓迎です。機械据付のレベル出しに使うライナーなら、株式会社いわいにお任せください。
あわせて読みたい関連コラム
>>ライナーによる高さ調整とは?装置のレベル出し精度と作業効率を上げる方法を解説!
>>設備配置図(機械配置図)とは?記載すべき項目と作成手順を解説!